


যখন কলোডারলোড হচ্ছে, বালতি কেবল উপাদানটিকে এগিয়ে দেয় না। পরিবর্তে, উপাদানের অবস্থা এবং অপারেশনের উপর ভিত্তি করে বালতির ভঙ্গিটি সামঞ্জস্য করা দরকার। বালতি এবং স্থল/উপাদানের মধ্যবর্তী কোণ প্রতিরোধকে প্রভাবিত করে যখন বালতি উপাদানটি কেটে দেয় এবং বালতিতে প্রবেশ করার পরে উপাদানটির লোডিং অবস্থাকেও প্রভাবিত করে।
অতএব, লোডিং কোণ একটি বিশদ নয় যা লোডার অপারেশনের সময় সম্পূর্ণরূপে উপেক্ষা করা যেতে পারে।
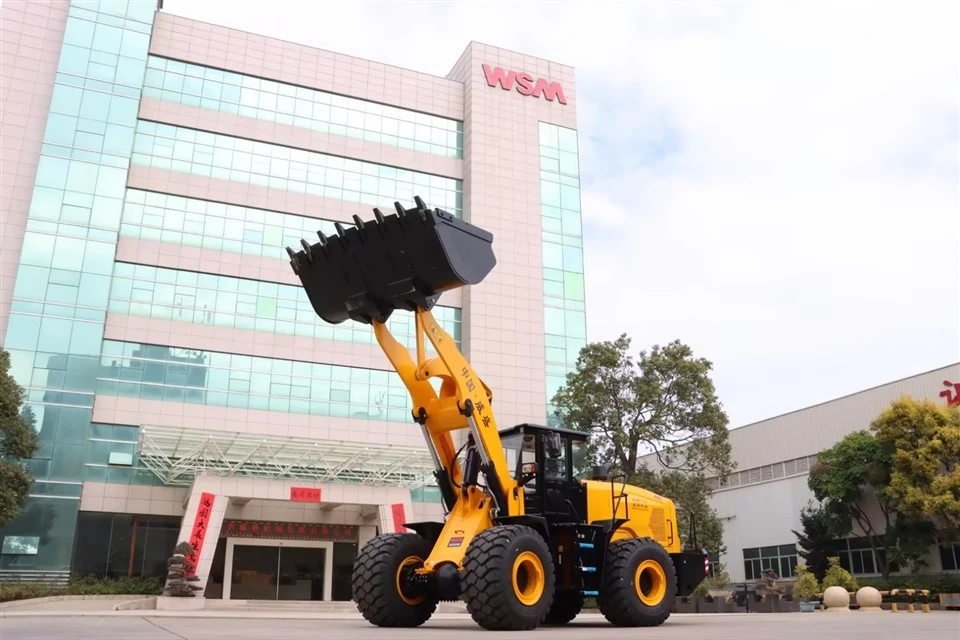
বালতি কোণ প্রাথমিকভাবে কাটার প্রতিরোধকে প্রভাবিত করে
যখন একটি লোডার লোড করা শুরু করে, তখন বালতিটিকে মাটি, বালি, নুড়ি বা অন্যান্য বাল্ক উপকরণ কাটাতে হবে। এই মুহুর্তে, বালতির প্রান্তটি প্রথমে উপাদানটির সাথে যোগাযোগ করে এবং গাড়ির ট্র্যাকশন এবং ওয়ার্কিং ডিভাইসের হাইড্রোলিক চাপ একসাথে কাজ করে ধীরে ধীরে বালতিটিকে উপাদানের স্তূপে নিয়ে আসে।
যদি বালতির কাটার ভঙ্গি অনুপযুক্ত হয়, তাহলে বাহিনী পরিবর্তিত হবে, এবং গাড়ির প্রতিরোধ ক্ষমতা বাড়তে পারে। অত্যধিক প্রতিরোধ সহজেই চাকা স্লিপেজ হতে পারে, লোডিং প্রক্রিয়া কম মসৃণ করে তোলে।
একটি সঠিক বালতির ভঙ্গি বালতির প্রান্তটিকে আরও মসৃণভাবে উপাদানে প্রবেশ করতে দেয় এবং যানবাহন এগিয়ে যাওয়ার সাথে সাথে বালতিটি নড়াচড়া করার সাথে ধীরে ধীরে লোডিং সম্পন্ন হয়।
লোডিং প্রক্রিয়ারও লোডিং প্রভাব বিবেচনা করা প্রয়োজন
বালতিটি উপাদানের স্তূপে প্রবেশ করার পরে, এটি কেবল "ঢোকানো" বিষয় নয়। বালতিটি এগিয়ে যেতে থাকলে, উপাদান ধীরে ধীরে বালতিতে প্রবেশ করে এবং তারপরে বালতির কাত গতি উপাদান সংগ্রহ সম্পূর্ণ করে।
বালতিটি সঠিকভাবে বন্ধ না হলে, কিছু উপাদান বালতিতে সম্পূর্ণরূপে প্রবেশ নাও করতে পারে, বা উত্তোলনের সময় বালতি খোলা থেকে ছিটকে পড়তে পারে। এটি উচ্চ ঘনত্ব এবং বৃহত্তর কণা সহ উপকরণগুলির জন্য আরও স্পষ্ট।
অতএব, পুরো প্রক্রিয়া জুড়ে একটি নির্দিষ্ট কোণ বজায় রাখার পরিবর্তে লোডিং কোণটিকে গাড়ির সামনের গতিবিধি, বালতি কাত করা এবং উত্তোলনের গতির সাথে সমন্বয় করা দরকার।
বিভিন্ন উপকরণ বিভিন্ন বালতি ভঙ্গি প্রয়োজন
মাটি, বালি, নুড়ি এবং আকরিকের মতো পদার্থের কণার আকার, ঘনত্ব এবং প্যাকিং অবস্থা পরিবর্তিত হয়, যার ফলে লোড করার সময় বিভিন্ন প্রতিরোধ হয়।
উদাহরণস্বরূপ, আলগা মাটি কাটা তুলনামূলকভাবে সহজ, যখন কম্প্যাক্ট করা মাটি বা গলিত পদার্থের জন্য আরও বেশি কর্তন শক্তির প্রয়োজন হতে পারে। প্রকৃত অপারেশনে, লোডারদের সবকিছুর জন্য একই অপারেটিং পদ্ধতি ব্যবহার করার পরিবর্তে উপাদানের অবস্থা অনুযায়ী বালতি ক্রিয়া সামঞ্জস্য করতে হবে।
এই কারণেই একটি লোডারের লোডিং দক্ষতা শুধুমাত্র ইঞ্জিন শক্তি বা বালতি ক্ষমতা দ্বারা বিচার করা যায় না। ওয়ার্কিং ডিভাইসের গঠন, হাইড্রোলিক সিস্টেম, টায়ার এবং গ্রাউন্ডের মধ্যে আনুগত্য এবং অপারেটিং পদ্ধতি সবই প্রভাব ফেলে।
লোড করার পরে, বালতিটি উপযুক্ত অবস্থানে সামঞ্জস্য করা দরকার
একবার বালতিটি উপাদানে পূর্ণ হয়ে গেলে, ফোকাস "বস্তুর মধ্যে কাটা" থেকে "স্থিতিশীল লোড-বেয়ারিং এবং স্থানান্তর" এ স্থানান্তরিত হয়৷ এই মুহুর্তে, উপাদানটি ভিতরে রাখতে এবং পরিবহনের সময় উপাদানের ক্ষতি কমাতে বালতিটিকে সাধারণত প্রত্যাহার করতে হবে।
যদি এটি খুব বেশি এগিয়ে যায়, যানবাহন চলমান, ব্রেকিং বা অসম ভূমিতে যাওয়ার সময় বালতি খোলা থেকে উপাদানটি পিছলে যাওয়ার সম্ভাবনা বেশি। বালতি প্রত্যাহারও প্রকৃত লোড এবং কাজের ডিভাইসের গতির পরিসরের উপর ভিত্তি করে বিচার করা প্রয়োজন।
অতএব, লোডিং অ্যাঙ্গেল একটি একক প্যারামিটার নয়, বরং "কাটিং ইন-লোডিং-বালতি প্রত্যাহার-উত্তোলন-স্থানান্তরের পুরো অপারেশন প্রক্রিয়া জুড়ে ক্রমাগত পরিবর্তিত হয়৷
সঠিক কোণ নিয়ন্ত্রণ অপারেশনাল দক্ষতা উন্নত করতে সাহায্য করে
একটি লোডারের লোডিং দক্ষতা শুধুমাত্র প্রতি ইউনিট সময় কত উপাদান স্কূপ করা হয় তা নয়, বরং গাড়ির শক্তি ব্যবহার, টায়ার আনুগত্য, কার্যকারী ডিভাইস অপারেশন এবং উপাদানের ক্ষতির মতো একাধিক কারণ জড়িত।
একটি উপযুক্ত বালতি ভঙ্গি লোডারকে অপ্রয়োজনীয় প্রতিরোধ এবং পুনরাবৃত্তিমূলক ক্রিয়াকলাপ হ্রাস করে, কাটা এবং প্রত্যাহার ক্রিয়াগুলি আরও মসৃণভাবে সম্পূর্ণ করতে সহায়তা করে। অপারেশন পরিস্থিতিতে ঘন ঘন লোডিং এবং আনলোডিং প্রয়োজন, এই বিবরণ, সময়ের সাথে সঞ্চিত, সামগ্রিক কাজের ছন্দকে সরাসরি প্রভাবিত করে।
অতএব, একটি লোডারের লোডিং কোণ নিয়ন্ত্রণ করা একটি নির্দিষ্ট মান অর্জনের বিষয়ে নয়, বরং বর্তমান কাজের অবস্থা অনুসারে বালতির ভঙ্গি বজায় রাখার বিষয়ে, এইভাবে অপারেশনাল দক্ষতা সর্বাধিক করা।


